- Casa
- Chi siamo
- Prodotti
- Costruzione con struttura in acciaio
- Magazzino di strutture in acciaio
- Edificio scolastico in acciaio
- Edificio in acciaio dell'ospedale
- Stadio con struttura in acciaio
- Struttura in acciaio della stazione ferroviaria
- Struttura in acciaio dell'aeroporto
- Sala espositiva con struttura in acciaio
- Case container
- Case prefabbricate
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Flusso di lavorazione delle colonne scatolari di EIHE Steel Structure e risultati delle applicazioni ingegneristiche
I. Disegno della planimetria generale
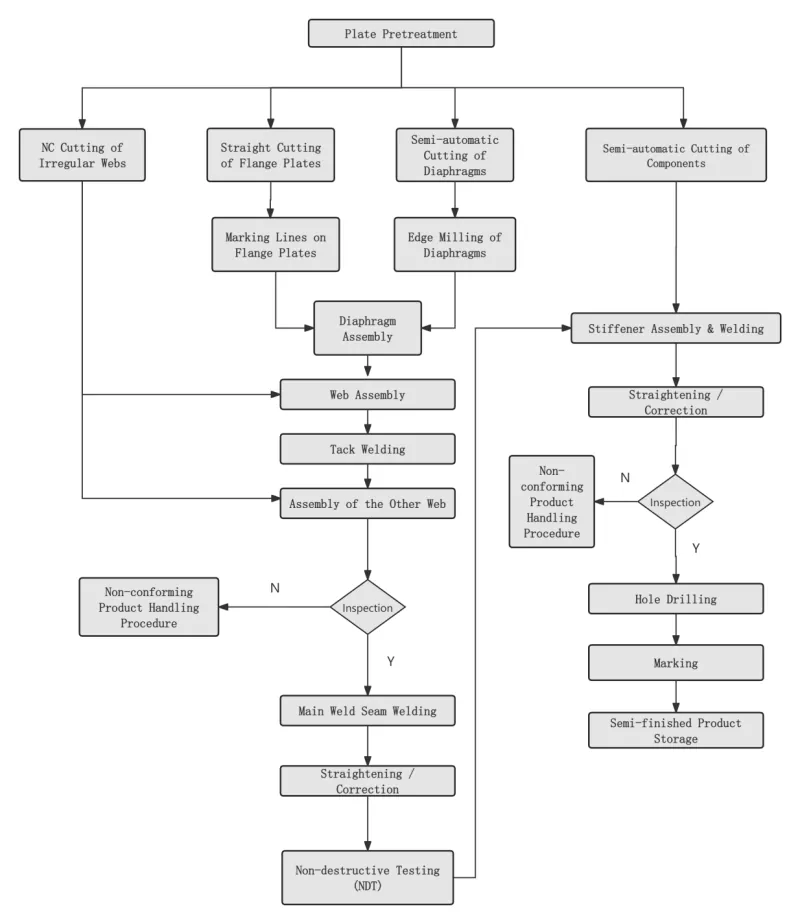
Ⅱ. Processo chiave
|
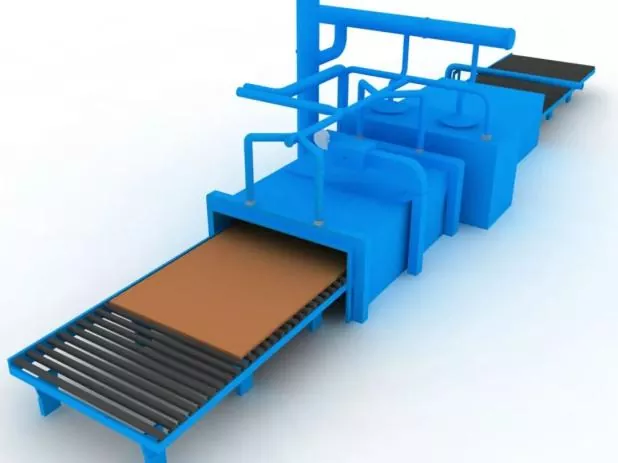
Passaggio 1 Pretrattamento superficiale della piastra in acciaio |
Condotto in conformità con i requisiti di progettazione o di processo prima della tranciatura della lamiera di acciaio. |
|
|
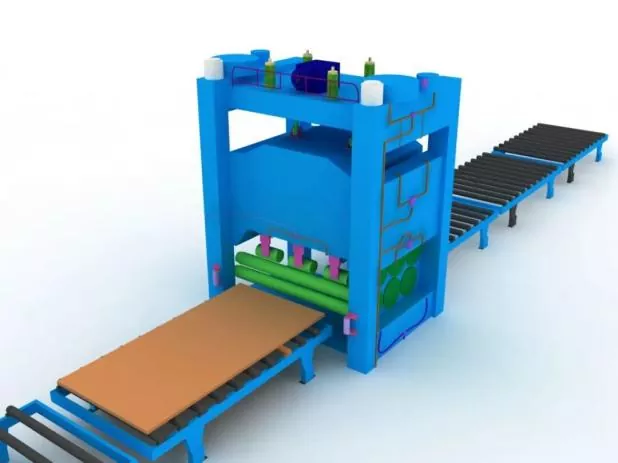
Passaggio 2 Raddrizzamento della piastra in acciaio |
Il raddrizzamento generale dovrà essere effettuato dopo il pretrattamento della piastra in acciaio per garantire la precisione della tranciatura e alleviare la tensione residua interna della piastra in acciaio. |
|
|
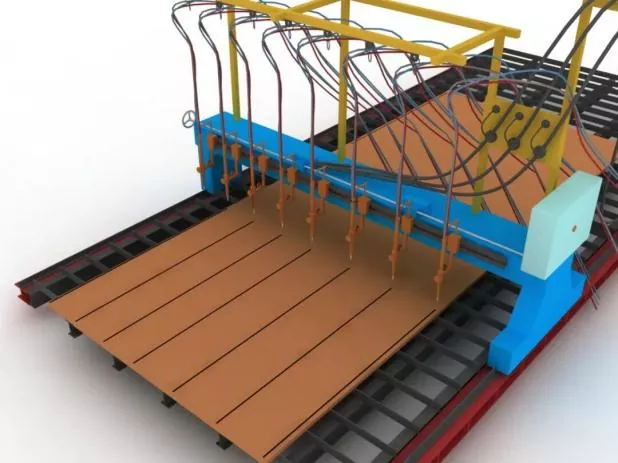
Passaggio 3 Taglio e tranciatura delle parti |
Prima del taglio, regolare la macchina da taglio, verificare il modello dell'ugello e verificare la stabilità della pressione dell'aria. |
|
|
Durante il taglio, preriscaldare prima la giuntura di taglio della piastra d'acciaio e controllare rigorosamente la velocità di taglio. |
||
|
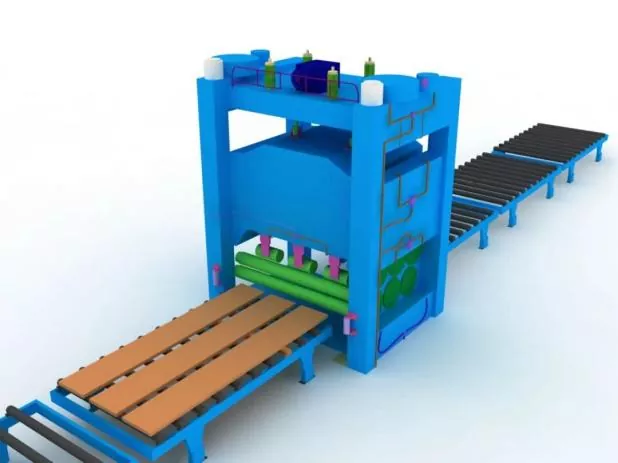
Passaggio 4 Raddrizzamento secondario delle parti |
Eseguito dopo la tranciatura della lamiera d'acciaio per garantire la precisione dell'assemblaggio e ridurre lo stress residuo interno delle piastre d'acciaio. |
|
|
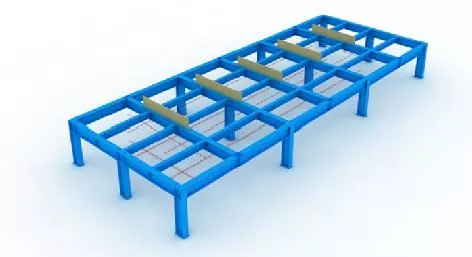
Passaggio 5 Impostazione di maschere e linee di layout |
Prima del montaggio, è necessario impostare innanzitutto le linee di layout e le maschere. |
|
|
Durante l'installazione della maschera, deve essere garantito il livello orizzontale dell'apertura superiore e devono essere garantite rigidità e resistenza sufficienti. |
||
|
Tutte le maschere e le linee di layout possono essere messe in uso solo dopo essere state ispezionate e approvate dal personale designato. |
||
|
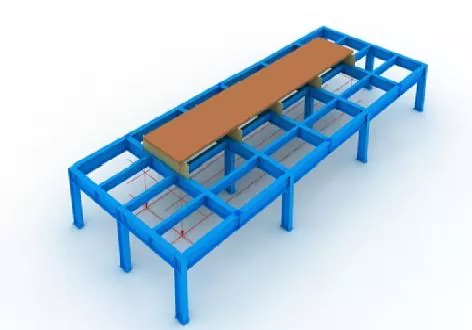
Passaggio 6 Posizionamento del pannello inferiore |
Posizionamento preciso tramite filo a piombo e linee di tracciamento. |
|
|
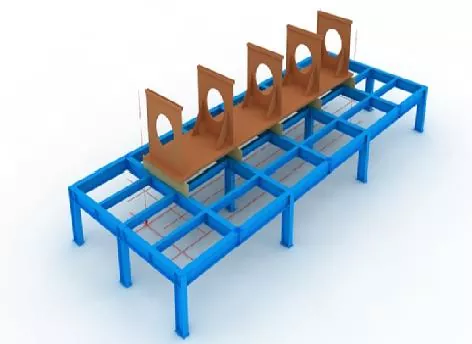
Passaggio 7 Assemblaggio del diaframma |
Prima del montaggio dei diaframmi, segnare le linee di posizionamento sul pannello inferiore e rimuovere la ruggine galleggiante su entrambi i lati delle linee con una mola. |
|
|
Dopo aver eretto i diaframmi, fissarli mediante saldatura a punti. |
||
|
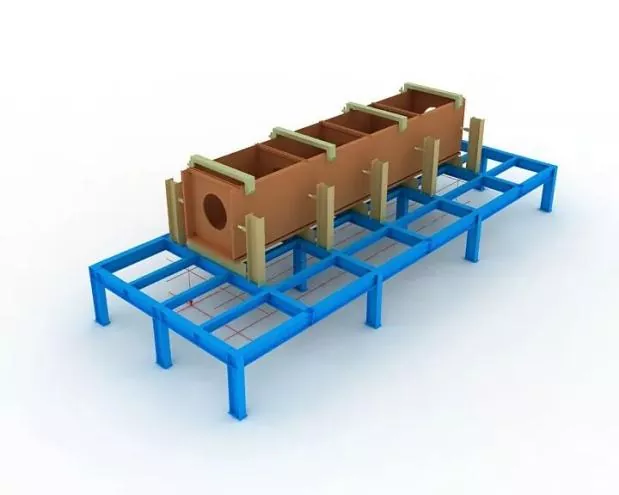
Passaggio 8 Assemblaggio Web |
Dopo che il nastro è stato assemblato e qualificato, fissarlo saldamente contro il diaframma con un martinetto, quindi fissarlo mediante saldatura a punti.
|
|
|
Passaggio 9 Assemblaggio del pannello superiore |
Completare il posizionamento preciso del pannello superiore con piombino, quindi fissare mediante puntatura. |
|
|
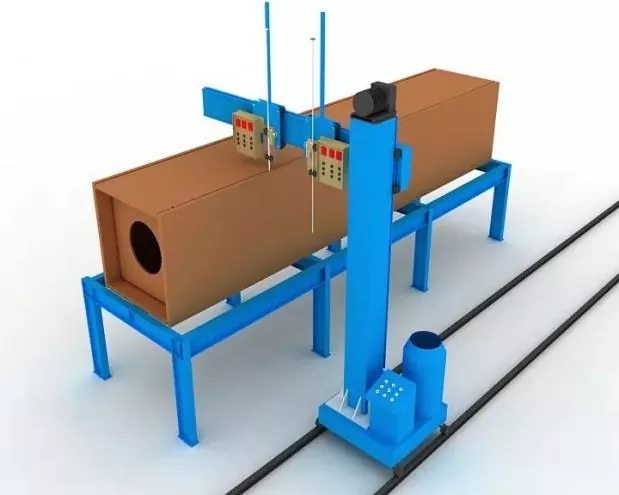
Passaggio 10 Saldatura elettroscoria del diaframma |
Per i diaframmi viene adottata la saldatura elettroscoria su un solo lato. |
|
|
I manicotti in rame per l'innesco e l'estinzione dell'arco devono essere installati sulle aperture superiore e inferiore dei fori di saldatura con scoria elettrica durante la saldatura. |
||
|
La corrente e la tensione di saldatura devono essere rigorosamente controllate durante tutto il processo di saldatura e si deve prestare attenzione all'osservazione del cambiamento di colore dell'area di saldatura dell'elettroscoria sul nastro. |
||
|
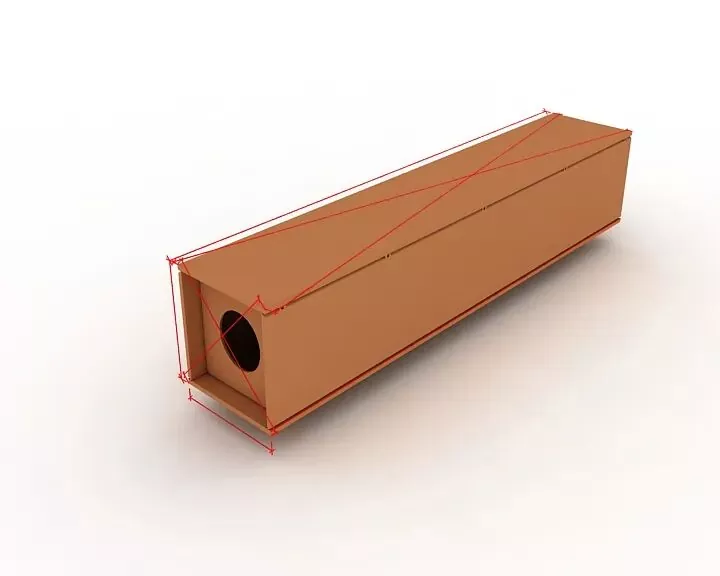
Passaggio 11 Ispezione generale |
Durante l'ispezione, concentrarsi sul controllo se la lunghezza del componente, le dimensioni diagonali e le dimensioni della sezione terminale soddisfano i requisiti di progettazione e specifiche e correggere tutte le parti fuori tolleranza. |
|
|
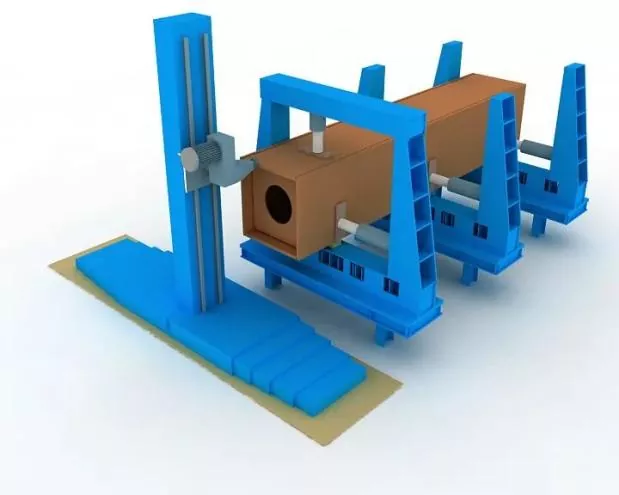
Passaggio 12 Fine fresatura |
Fresare la faccia finale dopo l'assemblaggio e la saldatura. |
|
|
Garantire la planarità degli elementi ed il parallelismo tra faccia frontale e fresa. |
||
|
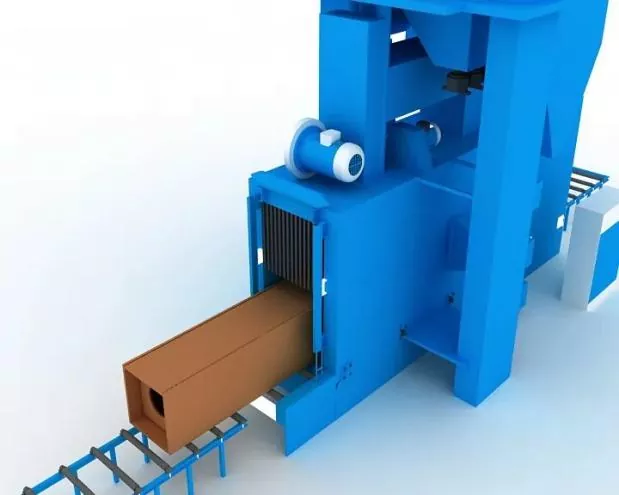
Passaggio 13 Sabbiatura e rimozione della ruggine |
Rimozione completa della ruggine mediante sabbiatura come richiesto dopo la saldatura, quindi trasferimento alla costruzione del rivestimento. |
|
Ⅲ. Specifiche di assemblaggio, posizionamento e saldatura
|
Precisione dell'assemblaggio |
Durante il montaggio: ● Dovranno essere adottati vincoli adeguati per controllare la deformazione della saldatura. ● Le tolleranze di ritiro della saldatura e la ragionevole deformazione inversa devono essere riservate per controllare le dimensioni dei componenti e garantire la forma corretta. |
|
Le deviazioni ammissibili per la fabbricazione e l'assemblaggio delle connessioni saldate, nonché le tolleranze dimensionali dei componenti strutturali, devono essere conformi ai requisiti del Codice per l'accettazione della qualità costruttiva delle strutture in acciaio (GB 50205). |
|
|
Saldatura di posizionamento dell'assemblaggio |
Sarà implementato mediante saldatura semiautomatica ad arco gassoso a filo pieno (GMAW). |
|
Saldatore |
I saldatori impegnati nella puntatura di assemblaggio devono possedere i corrispondenti certificati di qualificazione specificati nelle Specifiche tecniche per la saldatura di strutture in acciaio da costruzione (JGJ81). |
|
Posizione delle punti di saldatura |
Posizione delle punti di saldatura: le punti di saldatura devono evitare l'inizio e la fine delle saldature formali e non devono essere posizionate su angoli, bordi, estremità e altre aree critiche soggette a resistenza strutturale e difetti di lavorazione. |
|
Per i giunti a T, la saldatura a punti: deve essere eseguita simmetricamente su entrambi i lati; nel frattempo, la puntatura all'interno della scanalatura deve essere evitata il più possibile. Per la saldatura di scanalature a penetrazione completa: la saldatura a punti deve essere eseguita sulla scanalatura per la scriccatura posteriore, ad esempio la scriccatura posteriore. |
|
|
Le posizioni di assemblaggio e saldatura delle piastre di supporto della saldatura, nonché delle piastre di accesso e di scarico devono essere conformi agli standard pertinenti |
|
|
Materiali di saldatura |
I materiali di saldatura utilizzati per l'assemblaggio e la puntatura devono essere coerenti con quelli della saldatura formale, ovvero devono essere adottati gli stessi materiali di saldatura della saldatura ufficiale. |
|
Per la saldatura di assemblaggio tra acciaio ad alta resistenza e acciaio a bassa resistenza, i materiali di saldatura devono essere selezionati in base al tipo di acciaio a bassa resistenza. |
Notizie correlate
- Saluti per la Giornata Nazionale dalla struttura in acciaio di Eihe
- Primo sollevamento riuscito! Il progetto Asia Pacifico Marocco intrapreso da Eihe Steel
- Rinnovo della qualificazione approvato! Eihe espande costantemente la propria presenza sul mercato globale
- Consegna di strutture in acciaio EHSS per aeroporti e stazioni
- Focus sullo sviluppo globale: l'Associazione dell'industria delle strutture in acciaio dello Shandong tiene con successo una conferenza sullo scambio di esperienze sull'internazionalizzazione industriale
- EHSS ha ospitato con pieno successo l'ottavo forum sullo sviluppo di alta qualità delle strutture in acciaio dello Shandong e la conferenza annuale SSSIA del 2026 a Qingdao
Lasciami un messaggio