- Casa
- Chi siamo
- Prodotti
- Costruzione con struttura in acciaio
- Magazzino di strutture in acciaio
- Edificio scolastico in acciaio
- Edificio in acciaio dell'ospedale
- Stadio con struttura in acciaio
- Struttura in acciaio della stazione ferroviaria
- Struttura in acciaio dell'aeroporto
- Sala espositiva con struttura in acciaio
- Case container
- Case prefabbricate
- Notizia
- Scaricamento
- Invia richiesta
- Contattaci

Italiano
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analisi della tecnologia di produzione delle strutture in acciaio
Ⅰ. Panoramica
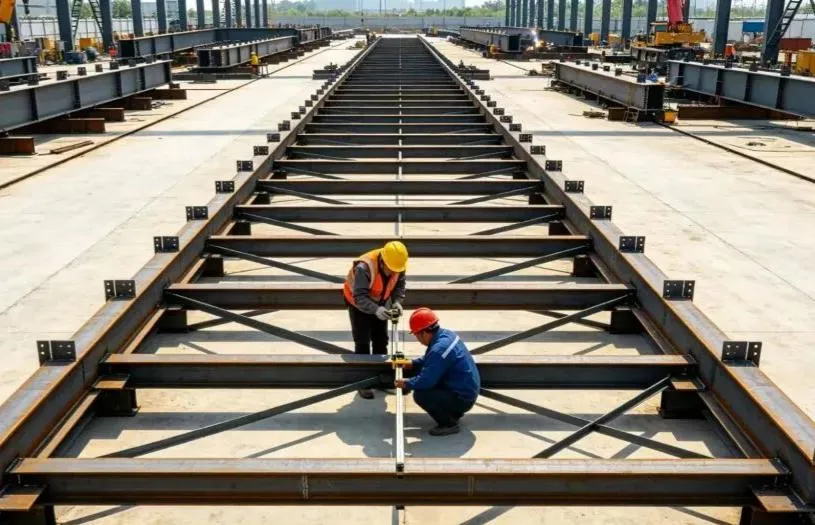
Fabbricazione di strutture in acciaioè il processo di conversione dei disegni di progettazione in componenti strutturali fisici. Il suo obiettivo principale è trasformare i materiali in acciaio in elementi strutturali in acciaio qualificati in conformità con i requisiti di progettazione attraverso procedure di produzione in fabbrica, mantenendo sostanzialmente invariate le proprietà sezionali dell'acciaio.
La tecnologia di produzione delle strutture in acciaio è generalmente simile a quella delle lavorazioni meccaniche. Tuttavia, poiché i prodotti delle strutture in acciaio vengono infine assemblati nei cantieri edili, i suoi processi pongono maggiore enfasi sul controllo di precisione e sulla prevenzione della deformazione.
Ⅱ. Diagramma di flusso del processo di produzione di strutture in acciaio
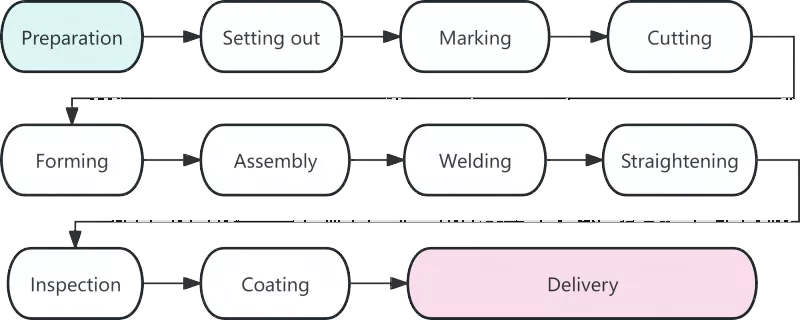
Ⅲ. Analisi dettagliata di ciascuna procedura di lavoro
|
Processo |
Descrizione |
|
Preparazione del materiale |
La preparazione del materiale segna l'inizio della fabbricazione della struttura in acciaio e la sua qualità influisce direttamente su tutte le successive procedure di lavorazione. Le attività principali in questa fase comprendono l'accettazione del materiale, la raddrizzatura e la pulizia della superficie. Dopo che i materiali in acciaio arrivano in fabbrica, i relativi certificati dei materiali devono essere confrontati con i prodotti reali. Per gli acciai utilizzati nei principali componenti strutturali dovrà essere condotta una nuova ispezione sulla composizione chimica e sulle proprietà meccaniche. Gli acciai deformati causati durante il trasporto dovranno essere raddrizzati utilizzando raddrizzatrici a rulli o martinetti idraulici. L'esperienza dimostra che circa l'80% degli errori dimensionali nella tranciatura derivano da materie prime non raddrizzate. |
|
Loft |
Il loft è il primo passaggio fondamentale per il controllo di precisione nella produzione di strutture in acciaio. Su piattaforme dedicate o tavoli di layout, i tecnici disegnano giunti e contorni dei componenti in scala reale con un rapporto di 1:1 in conformità con i disegni di progetto per definire le forme delle parti. Oltre a verificare le dimensioni del disegno, si dovrà riservare un margine di ritiro della saldatura come richiesto dai processi pertinenti. In generale, per ciascuna saldatura di testa deve essere riservata una tolleranza compresa tra 1 e 1,5 millimetri. |
|
Marcatura |
Conosciuta anche come tracciatura, la marcatura si riferisce alla procedura di utilizzo di modelli per contrassegnare le posizioni dei fori e le linee di lavorazione per i contorni dei componenti su piastre e sezioni di acciaio. Viene seguito il principio "prima le parti grandi, poi le parti piccole" per massimizzare il tasso di utilizzo del materiale. Attraverso il layout ottimizzato, il tasso di utilizzo complessivo del materiale può raggiungere oltre l'85% e può anche superare il 92% dopo l'ottimizzazione del nesting. |
|
Taglio |
Il taglio è il processo di separazione delle materie prime in singole parti lungo linee contrassegnate. I metodi di taglio tradizionali includono il taglio a gas, il taglio al plasma e il taglio laser. L’applicazione diffusa della tecnologia di taglio a controllo numerico ha migliorato la precisione e l’efficienza della fabbricazione delle strutture in acciaio. Alcune superfici tagliate sono qualificate per la saldatura diretta senza lavorazione secondaria del bordo. |
|
Formare |
I componenti non lineari come travi curve e tubi piegati devono essere modellati mediante piegatura a freddo o a caldo. La piegatura a freddo viene eseguita a temperatura ambiente ed è applicabile ai comuni componenti curvi. Per la piegatura a caldo, gli acciai vengono riscaldati a 900-1100°C prima della piegatura, che viene adottata per lamiere spesse o componenti con raggi di curvatura piccoli. |
|
Assemblea |
Assemblare significa assemblare le parti lavorate come richiesto dai disegni e fissarle temporaneamente mediante puntatura. La procedura di assemblaggio standard è la seguente: Levigare le giunzioni delle piastre flangiate → Rimuovere le bave sulle piastre dell'anima → Ottenere un posizionamento preciso con una macchina di assemblaggio → Assemblaggio completo di acciaio con sezione a T su un lato → Capovolgere l'assemblaggio e terminare la formatura complessiva. |
|
Saldatura |
La saldatura è la procedura principale nella produzione di strutture in acciaio con elevati requisiti tecnici e severi controlli di qualità. I metodi di saldatura comunemente utilizzati includono la saldatura automatica ad arco sommerso, la saldatura con protezione di gas CO₂ e la saldatura ad arco con metallo schermato. |
|
Raddrizzamento |
Lo stress termico generato durante la saldatura causerà la deformazione del componente, che dovrà essere eliminata mediante raddrizzatura per ripristinare la forma geometrica originaria. I metodi di raddrizzatura comuni includono il raddrizzamento meccanico, il raddrizzamento alla fiamma e il raddrizzamento combinato. Il riscaldamento nella stessa posizione non deve essere effettuato più di tre volte ed è severamente vietato il surriscaldamento. |
|
Ispezione |
Durante l'intero processo di produzione, l'ispezione costituisce una garanzia fondamentale per la qualità del prodotto. L'ispezione per fasi riguarda principalmente l'ispezione delle materie prime, l'ispezione durante il processo e l'ispezione post-saldatura. Difetti fatali come cricche e fusione incompleta non sono ammessi all'interno delle saldature. |
|
Rivestimento |
Il rivestimento fornisce protezione anticorrosione e antincendio per le strutture in acciaio. Il sistema di rivestimento standard è costituito da tre strati: primer epossidico ricco di zinco, strato intermedio epossidico a base di ferro micaceo e rivestimento finale in poliuretano o fluorocarburo. Il rivestimento resistente al fuoco dovrà essere applicato in più strati sottili. La temperatura ambiente per l'operazione di rivestimento non deve essere inferiore a 5°C, l'umidità relativa non deve superare l'85% e la temperatura superficiale dell'acciaio deve essere almeno 3°C superiore al punto di rugiada. |
|
Consegna dalla fabbrica |
La consegna è la fase finale della produzione della struttura in acciaio. Ai componenti che superano l'ispezione finale verranno assegnati numeri di serie e marchi univoci. I componenti dovranno essere raggruppati in gruppi in base alla sequenza di installazione. Tra i componenti devono essere posizionati blocchi di legno o guarnizioni di gomma per evitare graffi sul rivestimento. |
IV. Tendenze di sviluppo della moderna tecnologia di produzione di strutture in acciaio
Moderna struttura in acciaiola produzione è sempre più intelligente e meccanizzata per migliorare la precisione e l’efficienza della produzione. La tecnologia a controllo numerico, la saldatura automatica, l'applicazione BIM e la simulazione virtuale per il pre-assemblaggio rappresentano le future tendenze di sviluppo del settore.
La produzione di strutture in acciaio è un sistema completo caratterizzato da processi strettamente collegati, requisiti di alta precisione e rigoroso controllo di qualità. Ogni procedura, dal layout al rivestimento, influisce direttamente sulla qualità dei prodotti finiti. Con l’applicazione diffusa delle tecnologie intelligenti, verranno adottati standard più severi per le strutture in acciaio, portando a un ulteriore miglioramento della qualità del prodotto.
Notizie correlate
- Come selezionare la dimensione appropriata per una costruzione di una stalla per cavalli con telaio in acciaio?
- Assemblaggio di strutture in acciaio in loco + Flusso di lavoro di costruzione di sollevamento integrale + Considerazioni chiave
- Perché scegliere una casa prefabbricata con struttura in acciaio a doppio strato per la vita moderna?
- Nove punti chiave per la progettazione e la costruzione di edifici industriali con struttura in acciaio
- In che modo la costruzione di capannoni per polli con struttura in acciaio può migliorare la gestione degli allevamenti di pollame?
- Edifici industriali "stile locomotiva": l'ufficio a 3 piani dovrebbe essere in acciaio o cemento?
Lasciami un messaggio